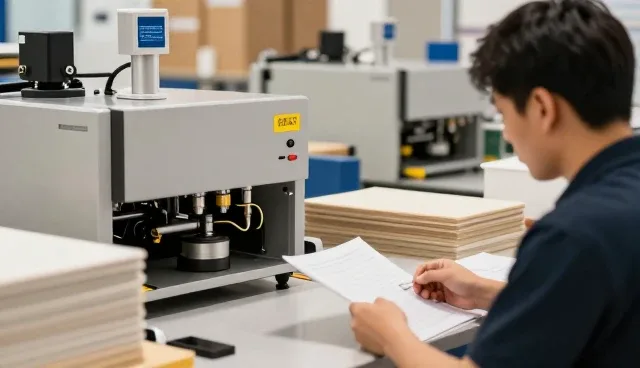
在食品行业快速发展的背景下,包装环节的效率和精准度成为企业竞争的关键因素。全自动包装机通过集成化技术应用,显著提升了生产线的自动化水平。以佛山市顺德区思成申栎机械有限公司的产品为例,其全自动包装机采用先进的伺服控制系统,能够实现对包装速度、封口温度和材料张力的实时调节,确保每个包装环节的稳定性与一致性,有效减少人为操作误差。
在实际应用中,全自动包装机在食品行业展现出强大的适应性。例如,针对饼干、坚果等产品,机器可实现多层包装与独立密封,同时支持不同规格的包装袋切换,满足多样化市场需求。这种灵活性不仅降低了企业的设备投入成本,还提高了生产线的响应速度。此外,通过与智能仓储系统联动,包装机能够根据订单需求自动调整生产节奏,优化整体供应链效率。
全自动包装机的技术应用还体现在对食品安全与卫生标准的严格把控上。在食品包装过程中,设备采用食品级不锈钢材质,并配备自动清洗和消毒功能,确保包装环境的洁净度。同时,机器内置的传感器可实时监测包装过程中的温度、湿度和密封强度,一旦出现异常,系统会自动报警并暂停运行,防止次品流入市场。这种智能化的监控机制,为食品企业提供了更高的质量保障。
在技术应用方面,全自动包装机的能耗管理也是其突出优势之一。设备通过优化电机驱动方式和能耗控制系统,能够根据实际生产需求动态调整功率输出,有效降低运行成本。此外,机器内置的能耗数据分析模块,可生成每日、每周的能耗报告,帮助企业管理层精准掌握设备运行状态,进一步提升能源利用效率。
在实际操作过程中,全自动包装机的维护与升级也体现出技术应用的深度。通过远程诊断系统,技术人员可以实时监测设备的运行状态,提前发现潜在故障点,减少停机时间。同时,设备支持模块化设计,便于后期根据市场需求进行功能扩展或技术升级,确保设备始终处于行业技术前沿。
从应用效果来看,全自动包装机在食品行业的推广不仅提升了生产效率,还改善了工作环境。传统包装作业中,员工需要长时间重复高强度的劳动,而全自动包装机的引入大幅减少了人工操作,降低了劳动强度。同时,机器的精准控制减少了包装过程中因操作不当导致的产品损坏,提升了整体良品率。
随着技术的不断进步,全自动包装机在食品行业的应用场景将更加广泛。未来,随着AI技术的融合,包装机有望实现更智能化的决策支持,例如通过大数据分析预测包装需求,或结合物联网技术实现设备间的互联互通。这种技术应用的深化,将进一步推动食品行业向自动化、智能化方向发展。